
Discos para amoladora: cuál montar en cada trabajo y a qué RPM
Elegir disco se resuelve con tres preguntas: qué material tienes delante, con qué máquina vas a atacarlo y si el trabajo es cortar o quitar material. Este es el orden en que se contestan.
Un corte de perfil metálico pide un disco de corte abrasivo de 1 a 1,6 mm; un tronzado de hormigón o cerámica, un disco de diamante; y un cordón de soldadura, un disco de desbaste de 6 a 7 mm. Antes de montarlo, las RPM marcadas en el disco tienen que ser iguales o mayores que las de la amoladora, y la fecha de caducidad —tres años desde la fabricación en los abrasivos de resina— no puede estar pasada.
Qué disco monta un corte de perfil, un tronzado de hormigón y un desbaste de cordón
En una amoladora entran tres familias de disco y por dentro no se parecen en nada. El disco de corte abrasivo es grano de corindón pegado con resina fenólica y reforzado con dos mallas de fibra de vidrio: corta metal desgastándose, y esa es su forma de trabajar, no un defecto. El disco de desbaste es ese mismo material en versión gorda y con el centro hundido, para poder atacar de plano sin que la tuerca roce la pieza. El disco de diamante no es abrasivo aglomerado: es un disco de acero con segmentos de diamante soldados o electrodepositados, va al hormigón, al ladrillo y a la cerámica y responde a otra norma, la EN 13236, que es la que le exige su marcado y su sentido de giro.
La confusión que sale cara es la primera. Un disco de corte de 1 mm apoyado de canto para rebajar una rebaba trabaja de la única manera para la que no está construido: la malla de fibra refuerza el disco en su plano, no de lado. Se abre, salta y lo hace a doce mil vueltas. Por eso el folleto de seguridad de FEPA lo pone como regla propia, la número 8: «Use el disco únicamente para cortar. No esmerile con un disco de corte».
La segunda confusión es al revés y no es peligrosa, solo cara: tronzar un perfil con un disco de desbaste de 7 mm. Corta, pero arranca siete veces más material del necesario y se come el disco en un rato, cuando uno de 1 mm hace el mismo corte en la mitad de tiempo.
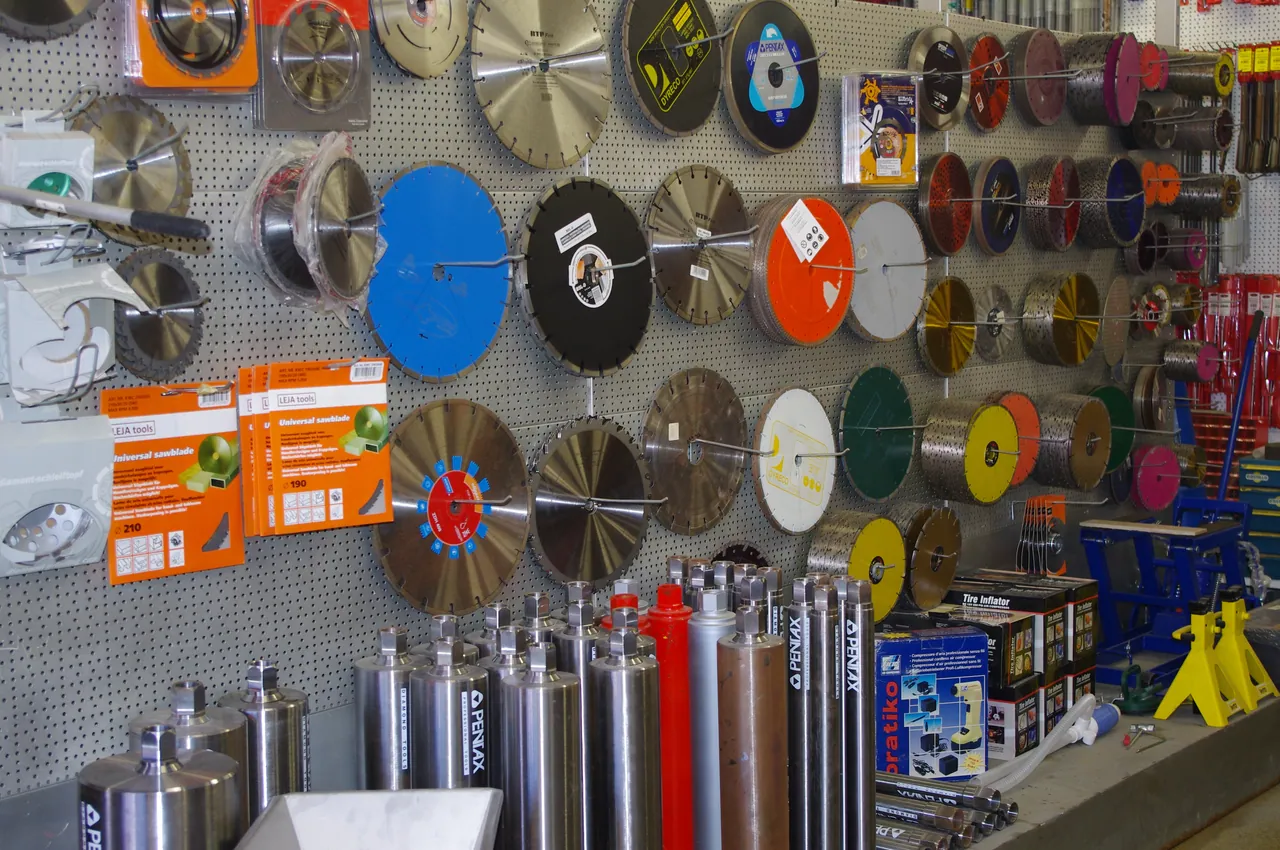
Con las tres familias claras, la decisión se toma por el trabajo que tienes delante y no por el nombre del disco. Esta es la tabla que se contesta en el mostrador, en el mismo orden en que se pregunta.
| Trabajo | Disco | Espesor | Ø y RPM que debe soportar | Antes de montarlo |
|---|---|---|---|---|
| Chapa, tubo de pared fina y perfil hasta 3 mm | Corte abrasivo, tipo 41 (plano) | 1 – 1,6 mm | 115 mm · 13.300 rpm 125 mm · 12.200 rpm |
Corta en línea recta: una curva atrapa el disco de canto |
| Perfil macizo, varilla roscada y redondo grueso | Corte abrasivo, tipo 41 o 42 | 2,5 – 3,2 mm | 125 mm · 12.200 rpm 230 mm · 6.650 rpm |
Deja que el disco baje solo; forzarlo lo quema y lo desequilibra |
| Acero inoxidable, en náutica o en cocina | Corte abrasivo inox, marcado < 0,1 % Fe/S/Cl | 1 – 1,6 mm | 115 mm · 13.300 rpm 125 mm · 12.200 rpm |
Disco nuevo o reservado a inox: uno que ha cortado hierro contamina la pieza |
| Hormigón, ladrillo, gres y piedra | Diamante segmentado o de banda continua, EN 13236 | El del propio disco (2 – 2,5 mm) | 125 mm · 12.200 rpm 230 mm · 6.650 rpm |
Respeta la flecha de sentido de giro impresa en el disco |
| Cordón de soldadura, rebaba y corte de oxicorte | Desbaste tipo 27 (centro hundido) | 6 – 7 mm | 125 mm · 12.200 rpm 180 mm · 8.500 rpm |
Trabaja inclinado sobre la cara, nunca de canto |
| Repasar, quitar óxido o pintura y matar cantos | Láminas de circonio, tipo 27 o 29 | Grano 40 a 80 | 115 mm · 13.300 rpm 125 mm · 12.200 rpm |
Grano grueso para quitar, fino para dejar acabado |
Las RPM de la columna cuarta son las que el disco debe llevar marcadas para ese diámetro, calculadas sobre los 80 m/s de velocidad periférica que fija la norma. Nunca son las que tú programas en la máquina.
A qué RPM gira el disco y a qué RPM gira la máquina
Esta es la comprobación que evita el accidente y la que casi ningún catálogo se molesta en escribir. La regla es de una línea: las revoluciones marcadas en el disco tienen que ser iguales o mayores que las de la máquina. Si el disco no las lleva escritas, o si la máquina no dice a cuántas gira, ese disco no se monta.
Detrás de esa cifra hay una velocidad, no un capricho. Un disco de corte abrasivo está calculado para trabajar a un máximo de 80 metros por segundo en el borde. Esa velocidad periférica es la misma para todos los diámetros, así que las revoluciones cambian con el tamaño del disco: cuanto más pequeño, más deprisa tiene que girar para llegar al mismo borde.
La cuenta la puedes hacer tú y sale exacta. La velocidad del borde es π por el diámetro por las vueltas partido de sesenta: un disco de 125 mm a 12.200 rpm da 79,8 m/s. Por eso las etiquetas repiten siempre las mismas cuatro cifras.
| Diámetro del disco | RPM máximas marcadas | Velocidad del borde |
|---|---|---|
| 115 mm | 13.300 rpm | 80,1 m/s |
| 125 mm | 12.200 rpm | 79,8 m/s |
| 180 mm | 8.500 rpm | 80,1 m/s |
| 230 mm | 6.650 rpm | 80,1 m/s |
Ahí está el margen que casi nadie mira. Una amoladora de 125 corriente gira en vacío entre 11.000 y 12.000 rpm, y el disco que le corresponde va marcado a 12.200: sobran doscientas vueltas. Es suficiente, pero no da para montar en esa máquina un disco pensado para uno más grande ni para tirar de adaptadores.
Y hay un efecto del que nadie avisa: el disco se gasta, pero la máquina sigue girando igual. Ese mismo disco de 125 desgastado a 100 mm, con la amoladora a 12.000 rpm, ya solo lleva el borde a 62,8 m/s. No es peligroso —siempre se baja, nunca se sube—, pero explica por qué el último tercio de un disco corta despacio y parece que se ha vuelto duro. No se ha vuelto duro: va más lento.
Qué espesor corresponde a cada corte: 1 mm, 2,5 mm y 4-6 mm de desbaste
El espesor decide tres cosas a la vez: cuánto material arrancas, cuánto calor metes en la pieza y cuánto te dura el disco. Un disco de 1 mm se lleva un milímetro de acero por corte; uno de 2,5 se lleva dos y medio. En una tubería de 40 milímetros eso no es una diferencia de catálogo, es el doble y medio de trabajo para la máquina en cada pasada.
De 1 a 1,6 mm es lo que monta la chapa, el tubo de pared fina, la varilla roscada y todo el inoxidable. Entra rápido, apenas calienta y deja el corte casi sin rebaba, así que te ahorras la lima detrás. A cambio es frágil de lado: pide corte recto y nada de hacer palanca para sacarlo si se atasca.
De 2,5 a 3,2 mm es el disco de perfil macizo, redondo grueso y pletina, y el que se monta en las amoladoras de 230 para tronzar en obra. Aguanta el corte profundo y continuo sin doblarse, y esa rigidez es exactamente lo que se paga: corta más despacio y calienta más.
Para desbastar cambian las cifras. De 4 mm es un disco de repaso, para bajar un cordón sin comerse la chapa de debajo. De 6 a 7 mm es el desbaste de verdad: el tipo 27, con el centro hundido para poder trabajar inclinado, el que quita rebaba de fundición, cascarilla y cordón grueso.
En el mostradorEl error más repetido no es comprar el disco equivocado: es comprar uno solo. Un profesional que corta y repasa el mismo día necesita dos discos distintos en la caja, y cambiar de disco cuesta menos que el minuto perdido intentando desbastar con el de corte.
Por qué caduca un disco abrasivo y dónde está impresa la fecha
Un disco de corte no es una pieza de acero: es grano abrasivo sujeto por una resina fenólica, y esa resina envejece. Va perdiendo cohesión aunque el disco no se haya usado y aunque a la vista siga perfecto. Un disco viejo no corta peor. Se rompe.
Por eso la norma europea que rige estos productos, la EN 12413, obliga a imprimir una fecha de caducidad y la limita a tres años desde la fabricación en los abrasivos con aglomerante de resina. Los de caucho llegan a cinco y los vitrificados a diez, pero en una amoladora angular lo que se monta es resina reforzada, y ahí el número es tres.
La fecha suele ir estampada en el anillo metálico del centro del disco, en formato mes y año, y muchas veces precedida de una «V». Está también en la etiqueta de papel, junto a las otras marcas que la norma exige y que conviene saber leer: la restricción de uso, las revoluciones máximas, la velocidad máxima en metros por segundo, las dimensiones, el fabricante, la declaración de conformidad y la especificación del grano.
Donde se pierden los discos es en el almacenaje. Una caja abierta en el suelo de la furgoneta, con humedad y con el peso de una radial encima, envejece antes que la fecha. Se guardan en plano, secos y en su caja, y se gasta antes el más antiguo. Si compras los tuyos con nosotros y quieres comprobarlo, pide la caja en el mostrador y lee el anillo antes de pagar: la fecha está a la vista.
El acero inoxidable pide su propio disco: por qué y cuál
El inoxidable no se oxida por lo que es, sino por la capa de óxido de cromo que se forma sola en su superficie. Cualquier cosa que la ensucie o la ataque abre la puerta a la corrosión, y un disco de corte corriente hace las dos cosas: deja partículas de hierro incrustadas en el corte y aporta azufre y cloro procedentes de sus propios aditivos.
El resultado no se ve el primer día. Se ve semanas después, en forma de puntos de óxido alineados justo en el canto que cortaste, sobre una pieza que se compró precisamente para que eso no pasara. Es el fallo clásico de una barandilla de barco, de un pasamanos de piscina y de un mueble de cocina industrial.
El disco de inox se marca por lo que no lleva: menos de un 0,1 % de hierro, azufre y cloro, y suele venir escrito en la propia etiqueta como «< 0,1 % Fe/S/Cl». Ese marcado es la comprobación, no el color del disco ni la palabra «inox» en la caja.
Queda la parte que no está en la etiqueta: un disco que ya ha cortado hierro lleva hierro pegado, así que en inoxidable se monta uno nuevo o uno que solo toque inoxidable. Y el corte se hace fino y sin apretar, porque el inoxidable evacúa mal el calor y se endurece al calentarse: un disco grueso empujado a mano azula el canto y deja el material peor que como estaba.
Dónde se notaEn náutica esto no es un detalle de acabado. Una pieza de inox contaminada con hierro y trabajando a la intemperie con sal empieza a picarse por el corte, y el corte es justo la zona que nadie vuelve a mirar hasta que la mancha ya está.
Cuántos cortes da un disco en obra y qué acaba costando cada corte
Ningún fabricante publica esa cifra, y quien te la dé sin preguntarte antes qué cortas se la está inventando. Un disco de 1 mm en tubo de 30 y otro igual en pletina de 10 no dan ni de lejos los mismos cortes, y entre dos operarios con la misma máquina la diferencia también es real. Lo que sí se sabe es cuándo se retira y cuánto te cuesta a ti.
Un disco se retira cuando el desgaste se acerca a la brida que lo sujeta, y como criterio de seguridad cuando ha perdido en torno a la mitad de su diámetro: por debajo de ahí su comportamiento mecánico cambia, vibra y deja de ser estable. Antes de eso ya te habrá avisado por otro lado, que es la profundidad de corte.
La profundidad útil es el diámetro del disco menos el de la brida, partido por dos. Con un disco nuevo de 125 y una brida de 45 mm salen 40 mm; con ese mismo disco gastado a 100 quedan 27,5, y a 80 mm ya solo 17,5. Traducido: el disco que por la mañana pasaba un perfil de 40 de una pasada, por la tarde ya no llega.
Con eso, el coste por corte es una división que puedes hacer en tu propia obra. Apunta lo que te costó la caja, cuenta los cortes que te ha dado un disco entero en el trabajo que haces habitualmente y divide. Hazlo una vez con dos discos distintos y tendrás el dato que ningún catálogo te va a dar: cuál de los dos te sale barato de verdad, que casi nunca es el de la caja más barata.
Y mete en la cuenta lo que no está en el precio: cambiar un disco es la máquina parada, y uno que dura la mitad son el doble de paradas. En una jornada de tronzado eso pesa más que los céntimos de diferencia entre una caja y otra.
Los cuatro montajes que revientan un disco
Los discos rotos que llegan al mostrador se parecen mucho entre sí, y casi siempre son una de estas cuatro cosas. Ninguna es rara y las cuatro se ven a simple vista antes de apretar la tuerca.
- Un disco con menos revoluciones que la máquina. O una máquina que no dice a cuántas gira. Es la comprobación número uno y la única que no admite criterio: si el disco marca 6.650 y la máquina gira a 11.000, ese disco no entra ahí.
- Bridas mal montadas. Sin la brida interior, con la exterior del revés, con suciedad entre el disco y el apoyo o apretadas a bestia con la llave. El disco tiene que quedar plano y centrado; cualquier alabeo lo trabaja de lado desde la primera vuelta.
- Sin protector, o con el protector girado. La carcasa no está para que la máquina pese más: es lo que se interpone entre el disco que se rompe y la persona que lo sujeta. Se orienta hacia el operario, no hacia la pieza.
- Desbastar de canto o cortar en curva. Las dos son la misma falta: cargar de lado un disco reforzado solo en su plano. Cortar torciendo la muñeca para seguir un radio es la versión disimulada de la misma cosa.
Y luego está el disco que ya venía tocado. Uno que se ha caído al suelo, uno con la etiqueta despegada de humedad y uno con la fecha pasada tienen todos la misma respuesta: a la basura. Un disco cuesta bastante menos que la pieza, que la máquina y que la mano que la sujeta.
Los cinco pasos antes de apretar la tuerca
- Las RPM.Lee las del disco y las de la placa de la máquina. Las del disco tienen que ser iguales o mayores.
- Diámetro y agujero.El eje estándar de una amoladora angular es de 22,23 mm. El disco tiene que entrar sin forzar y sin juego, y su diámetro tiene que ser el que admite el protector.
- La fecha.Mira el mes y el año en el anillo del centro o en la etiqueta. Si está pasada, no se monta.
- El estado.Sin fisuras, sin golpes en el canto, sin manchas raras y sin humedad. Un disco dañado no se recorta ni se aprovecha.
- Brida y protector.Brida interior puesta, exterior en su posición, todo limpio, protector montado y orientado. Y la pieza sujeta antes de arrancar.
Lo que se pregunta con el disco en la mano
¿Cómo se comprueba que un disco se puede montar en una amoladora?
Comparando dos cifras. Las revoluciones máximas impresas en el disco tienen que ser iguales o mayores que las revoluciones de la amoladora, que van en la placa de la máquina. Un disco de 125 mm marca 12.200 rpm y una amoladora de 125 gira entre 11.000 y 12.000: encaja. Si el disco no lleva RPM marcadas o la máquina no las indica, ese disco no se monta.
¿Caducan los discos de amoladora?
Sí. Los discos de corte y desbaste con aglomerante de resina caducan a los tres años de su fabricación como máximo, porque la resina fenólica pierde cohesión con el tiempo aunque el disco no se haya usado. La norma EN 12413 obliga a imprimir esa fecha, normalmente en el anillo metálico del centro, en formato mes y año. Un disco caducado no corta peor: se rompe.
¿Se puede desbastar con el lateral de un disco de corte?
No. Un disco de corte lleva su refuerzo de fibra de vidrio orientado a trabajar en su plano, no de lado, así que apoyarlo de canto lo carga en la única dirección para la que no está construido y puede reventarlo. El folleto de seguridad de FEPA lo recoge como regla propia: usar el disco únicamente para cortar. Para rebajar hay discos de desbaste y de láminas.
¿Qué disco se usa para cortar acero inoxidable sin contaminar la pieza?
Un disco de corte específico para inoxidable, de 1 a 1,6 mm y con menos de un 0,1 % de hierro, azufre y cloro, marcado en la etiqueta como «< 0,1 % Fe/S/Cl». Esos tres elementos atacan la capa pasiva del inoxidable y dejan puntos de óxido en el corte semanas después. Además debe ser un disco nuevo o reservado a inoxidable: uno que ha cortado hierro arrastra hierro.
¿Qué diferencia hay entre un disco de corte y uno de desbaste?
El espesor y la dirección en la que trabajan. El de corte va de 1 a 3,2 mm, es plano y trabaja por el canto para separar una pieza. El de desbaste va de 4 a 7 mm, lleva el centro hundido y trabaja apoyado sobre su cara, inclinado, para quitar material: cordones de soldadura, rebabas y cascarilla. No son intercambiables en ninguno de los dos sentidos.
¿Qué espesor de disco conviene para cortar un perfil de 3 mm?
Un disco de 1 a 1,6 mm. En un perfil de 3 mm de pared, un disco fino entra rápido, arranca poco material, calienta poco y deja el canto casi sin rebaba. Los espesores de 2,5 y 3,2 mm se reservan para macizo, redondo grueso y pletina, donde hace falta rigidez para el corte profundo y continuo.
Ferretería
El disco correcto se decide con el material delante
Una caja de discos mal elegida se paga en cantos azulados, en cortes que no llegan y en paradas para cambiar disco. Si prefieres resolverlo enseñando la pieza, en Dyreco tienes herramienta y consumible de corte en Son Castelló y, detrás del mostrador, gente que lleva años en el oficio.
Seguir leyendo
Otros artículos de interés
-
Tipos de tornillo: cabeza, rosca, calidad y cuándo usar cada uno
Qué cambia entre una 8.8 y una 10.9, cuándo la cabeza decide el montaje y qué rosca aguanta en cada material.
-
Tipos de tuerca: cuál resiste la vibración y cuál se afloja
Autoblocante, almenada, de seguridad o corriente: qué sujeta de verdad cuando la pieza no para quieta.
-
S1, S2, S3 y S1P: qué significa cada código de la EN ISO 20345
El otro marcado que se lee antes de empezar: qué protege cada código y en qué suelo se queda corto.